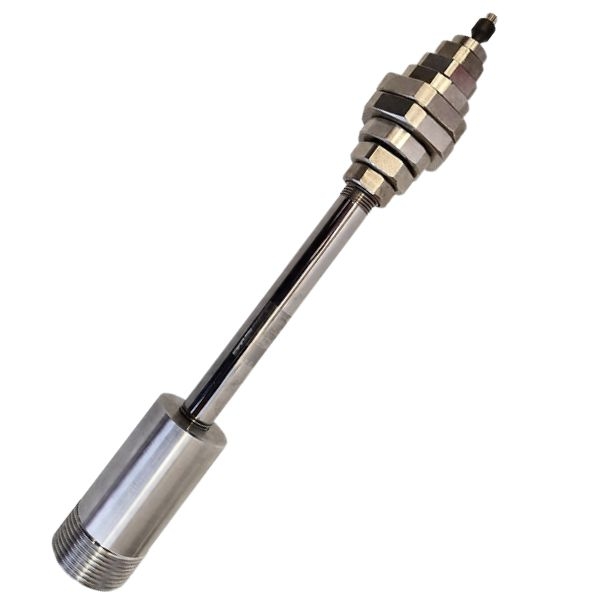
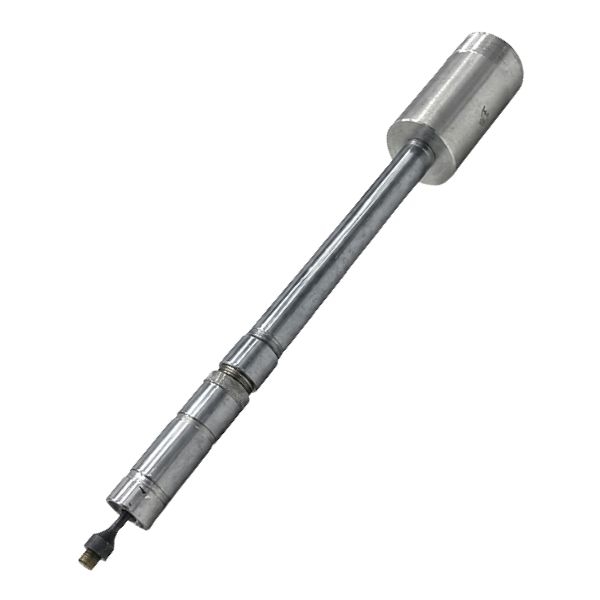
La sabbiatura interna dei tubi richiede un getto capace di raggiungere l’intera circonferenza e di mantenere un’azione regolare durante il movimento lungo la tubazione. HOLLOBLAST MINI e HOLLOBLAST MAX sono accessori professionali FEVI che trasformano il getto assiale in una distribuzione radiale a 360°. Il modello MINI è dedicato ai diametri interni da 19 a 50 mm; il modello MAX opera nei diametri da 130 a 300 mm mediante un ugello con cono invertito e un carrello centratore regolabile.
Trattare la parte esterna di un tubo consente all’operatore di osservare direttamente la superficie, orientare la pistola e correggere il passaggio. All’interno di una tubazione, invece, la superficie è confinata, poco visibile e spesso irraggiungibile con una pistola tradizionale. Un ugello rettilineo concentra il getto davanti a sé, ma non permette di mantenere con facilità la stessa azione su tutto il perimetro interno.
La conseguenza può essere una preparazione disomogenea: alcune zone ricevono un’azione abrasiva adeguata, mentre altre conservano ossidazioni, calamina, residui o parti del vecchio rivestimento. Questa discontinuità diventa particolarmente critica quando la parete deve ricevere un primer, una vernice o una protezione anticorrosiva. La qualità del ciclo successivo dipende anche dalla regolarità della superficie di partenza.
Per rispondere a questa esigenza, FEVI propone due configurazioni distinte. HOLLOBLAST MINI consente di entrare in tubi di piccolo diametro, dove l’orientamento manuale del getto non è praticabile. HOLLOBLAST MAX affronta invece tubazioni di diametro maggiore con un carrello regolabile che sostiene il gruppo e ne stabilizza lo scorrimento. In entrambi i casi, l’obiettivo è trasformare la sabbiatura interna in un processo più controllabile, ripetibile e coerente con il risultato richiesto.
Che cos’è la sabbiatura interna dei tubi
La sabbiatura interna dei tubi è una lavorazione abrasiva eseguita sulle pareti interne di una tubazione per rimuovere ruggine, ossidazioni, calamina, residui di lavorazione o rivestimenti deteriorati. Il trattamento può inoltre creare il profilo di ancoraggio necessario per una successiva verniciatura o protezione anticorrosiva, da verificare in base alle specifiche del ciclo applicato.
Il principio non consiste semplicemente nell’introdurre un normale ugello nel tubo. Per ottenere un risultato regolare è necessario dirigere la miscela di aria e abrasivo verso la parete interna, mantenere il dispositivo vicino all’asse della tubazione e controllarne il movimento longitudinale. Diametro reale, geometria, abrasivo, pressione, portata d’aria e velocità di avanzamento concorrono tutti al risultato finale.
Perché la preparazione interna delle tubazioni è complessa
Una superficie confinata e difficilmente controllabile
L’operatore non può osservare continuamente il punto di impatto del getto. La verifica deve quindi basarsi su una configurazione definita, una prova iniziale e un controllo finale del grado di rimozione e della rugosità ottenuta.
La distanza dalla parete deve rimanere regolare
Se il dispositivo è disassato, il getto lavora più vicino a un lato e più lontano da quello opposto. Anche in presenza di una distribuzione a 360°, una distanza irregolare può produrre differenze lungo la circonferenza. Per questo i collari del modello MINI e il carrello del modello MAX hanno un ruolo operativo determinante.
L’avanzamento influenza il grado di preparazione
Un movimento troppo rapido può lasciare residui o aree insufficientemente trattate. Un passaggio eccessivamente lento può aumentare aggressività, consumo di abrasivo, rugosità e usura dei componenti. La velocità deve quindi essere validata sul materiale reale e mantenuta il più possibile costante.
Il diametro nominale non è sempre quello disponibile
Depositi, ovalizzazioni, saldature sporgenti, tolleranze e restringimenti possono ridurre il passaggio effettivo. La scelta dell’accessorio deve partire dalla misurazione del diametro interno reale in più punti, non soltanto dalla misura nominale riportata sul tubo.
Come funziona un sistema a 360° per sabbiare l’interno dei tubi
La sabbiatrice professionale invia la miscela di aria compressa e abrasivo lungo il tubo abrasivo. Al posto di proseguire con un getto frontale, il dispositivo terminale devia la miscela radialmente contro la parete interna. Il getto interessa così tutta la circonferenza durante il movimento longitudinale dell’accessorio.
La sequenza operativa comprende normalmente:
- verifica della geometria e del diametro interno effettivo;
- scelta del modello e configurazione del centraggio;
- collegamento alla linea abrasiva compatibile;
- controllo della portata d’aria e delle condizioni dell’abrasivo;
- prova di scorrimento a impianto fermo;
- avanzamento o richiamo a velocità controllata;
- verifica del grado di rimozione e del profilo ottenuto.
Il getto a 360° riduce la necessità di orientare ripetutamente l’ugello sui diversi settori della parete e consente di trattare il perimetro senza ruotare il tubo durante il passaggio. Non rende però automatico il risultato: centraggio, parametri e velocità devono essere impostati correttamente.
HOLLOBLAST MINI: sabbiatura interna dei tubi da 19 a 50 mm
HOLLOBLAST MINIè progettato per tubi con diametro interno compreso tra 19 e 50 mm. Il dispositivo utilizza un ugello da 6 mm e distribuisce la miscela aria-abrasivo radialmente a 360°, permettendo di trattare diametri nei quali una pistola tradizionale non potrebbe essere orientata correttamente.
Il consumo d’aria indicativo dichiarato è di 2,26 m³/min con ugello nuovo da 6 mm. Questo dato permette di verificare preventivamente se il compressore e la linea possono sostenere la lavorazione. È comunque necessario considerare le perdite di carico, la lunghezza e il diametro delle tubazioni dell’aria, la qualità dell’aria compressa e un adeguato margine operativo. L’usura dell’ugello può aumentare progressivamente la portata richiesta.
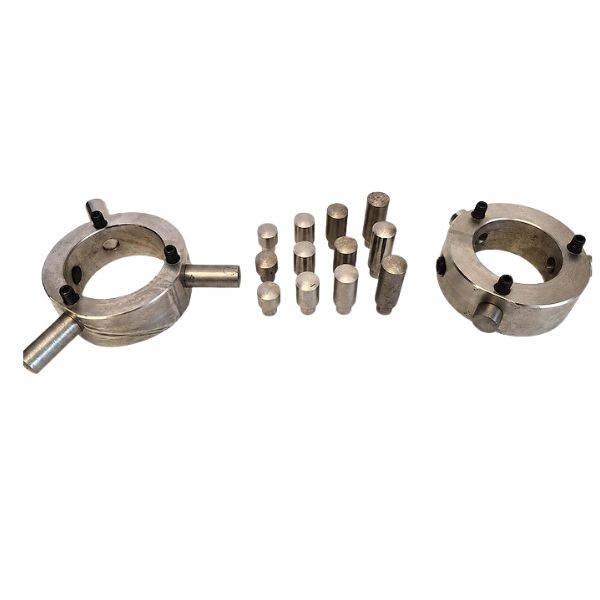
Collari centratori dedicati
La dotazione comprende collari che aiutano a mantenere l’accessorio vicino all’asse del tubo. La configurazione indicata prevede:
- tubo con diametro interno di 19 mm: utilizzo senza collare;
- tubo da 26 mm: collare da 25,5 mm;
- tubo da 32 mm: collare da 31,5 mm;
- tubo da 38 mm: collare da 36,5 mm;
- tubo da 50 mm: collare da 47,5 mm.
Il collare deve consentire uno scorrimento regolare senza bloccare il dispositivo, mantenendo al tempo stesso un centraggio sufficiente. Prima della sabbiatura è quindi utile effettuare una prova di passaggio sull’intera lunghezza accessibile.
I vantaggi nei piccoli diametri
Il valore principale del modello MINI è l’accessibilità. Il getto radiale raggiunge simultaneamente il perimetro interno e rende più lineare il movimento lungo il tubo. La distanza più uniforme dalle pareti favorisce una preparazione coerente prima di primer o rivestimenti e riduce la necessità di tentare orientamenti manuali poco controllabili.
HOLLOBLAST MAX: sabbiatura interna dei tubi da 130 a 300 mm
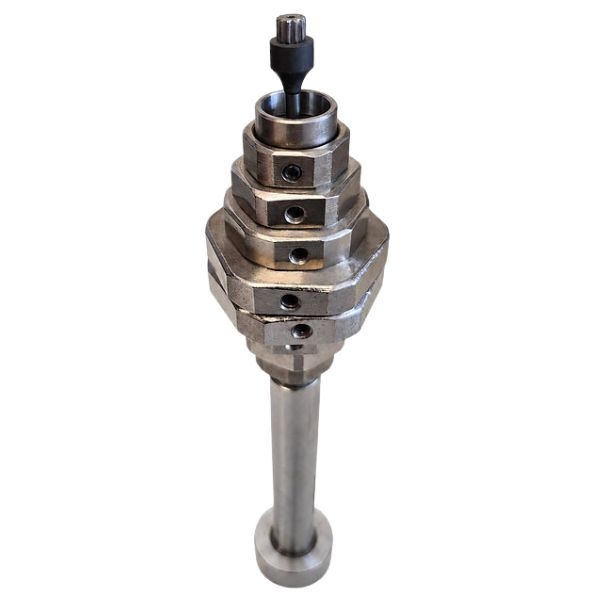
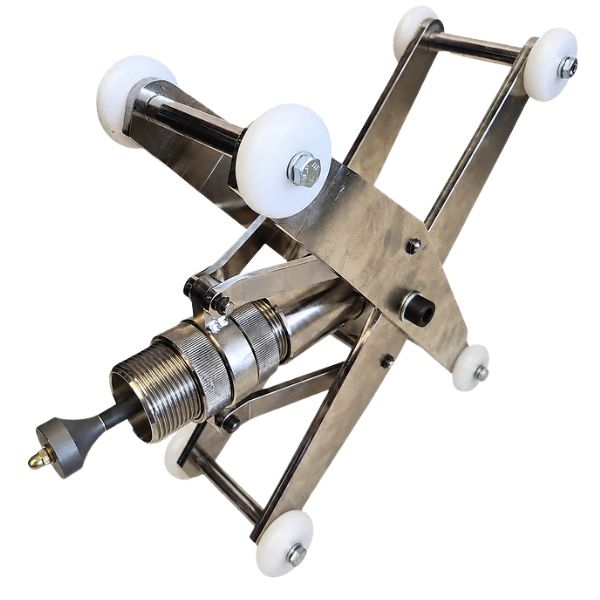
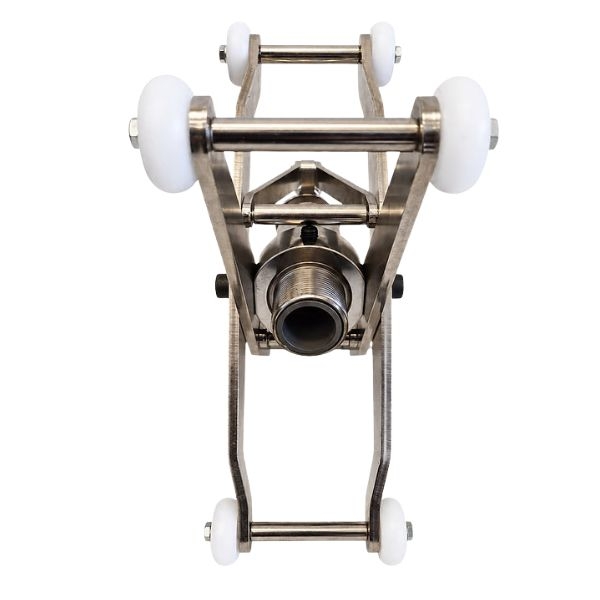
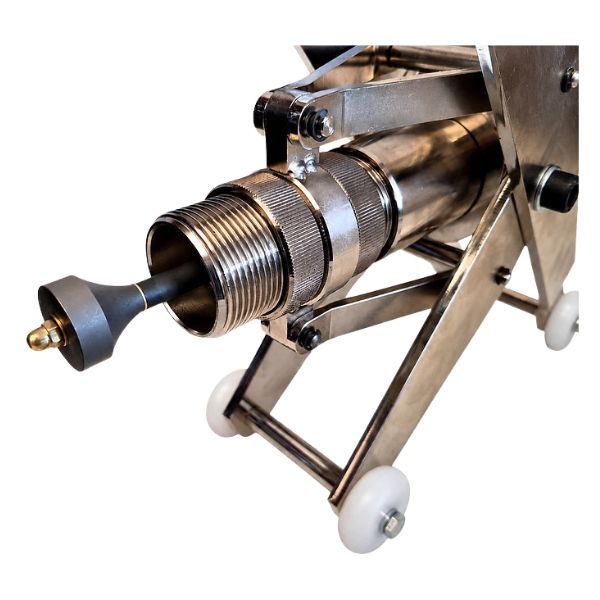
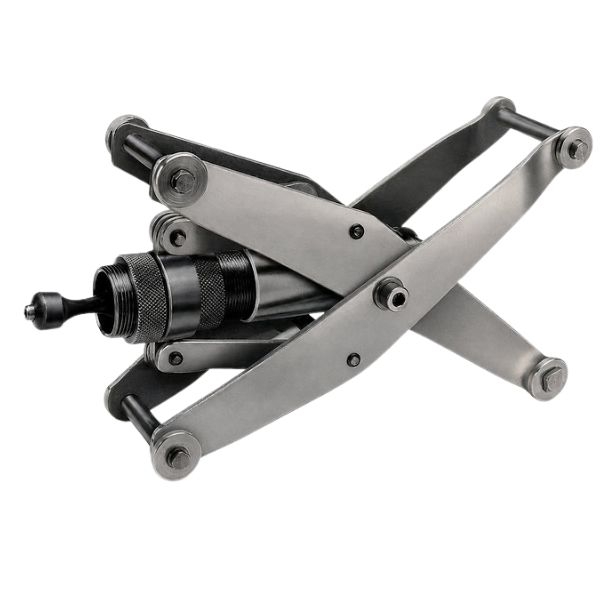
HOLLOBLAST MAX è dedicato alle tubazioni metalliche con diametro interno da 130 a 300 mm. L’accessorio si collega a una sabbiatrice professionale a pressione e impiega un ugello con cono invertito: la miscela aria-abrasivo viene intercettata e deviata radialmente sull’intera circonferenza.
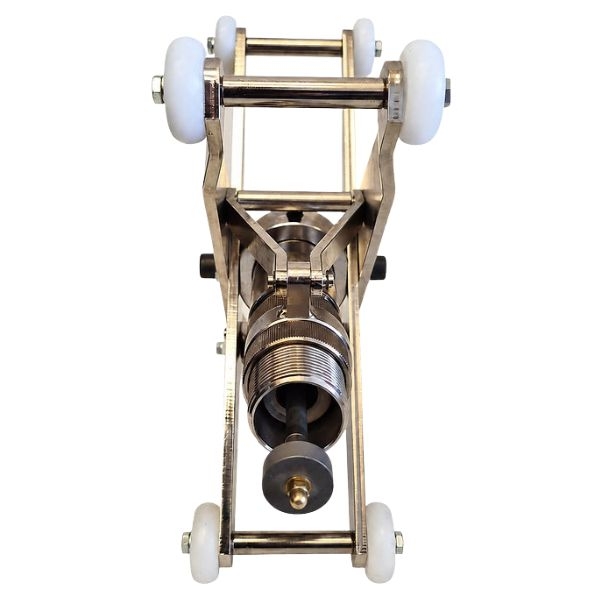
Il carrello centratore regolabile, incluso nella configurazione, sostiene il gruppo e mantiene il cono più vicino all’asse del tubo. Le ruote agevolano l’avanzamento o il richiamo lungo i tratti rettilinei e aiutano a rendere più costante la distanza dalla parete. Il beneficio è particolarmente evidente con tubazioni pesanti o difficili da ruotare, perché la copertura circolare consente di trattare il perimetro durante il solo movimento longitudinale.
Perché il carrello regolabile è importante
Un ugello disassato può produrre differenze di intensità tra un lato e l’altro. Regolando il carrello sul diametro interno reale, il dispositivo mantiene una posizione più stabile e riduce oscillazioni o contatti irregolari. Prima dell’avvio, le ruote devono essere regolate e provate a impianto fermo, verificando la presenza di saldature, restringimenti o ostacoli.
Parametri da dimensionare sull’applicazione
Per il modello MAX il fabbisogno d’aria non può essere definito con un unico valore: dipende dal diametro effettivo dell’ugello, dalla pressione di esercizio, dall’abrasivo e dalle perdite della linea. Compressore e sabbiatrice devono quindi essere dimensionati dopo avere definito la configurazione completa. Anche l’usura dell’ugello e del cono invertito deve essere controllata periodicamente.
Quale modello scegliere?
| Caratteristica | MINI | MAX |
|---|---|---|
| Diametro interno dei tubi | 19–50 mm | 130–300 mm |
| Distribuzione del getto | Radiale a 360° | Radiale a 360° |
| Sistema di diffusione | Ugello da 6 mm | Ugello con cono invertito |
| Centraggio | Collari dedicati inclusi | Carrello centratore regolabile incluso |
| Movimento operativo | Passaggio longitudinale controllato | Avanzamento o richiamo longitudinale su ruote |
| Alimentazione | Configurazione professionale compatibile | Sabbiatrice professionale a pressione |
| Vantaggio applicativo | Accesso ai piccoli diametri | Stabilità nei diametri maggiori |
La scelta parte dal diametro interno reale, ma non termina con questa misura. Occorre considerare lunghezza, rettilineità, presenza di curve o saldature, materiale del tubo, contaminazione da rimuovere, profilo finale richiesto, abrasivo e impianto disponibile. I due modelli standard coprono 19–50 mm e 130–300 mm: per diametri intermedi o condizioni particolari è necessaria una valutazione tecnica FEVI, senza presumere la compatibilità di una delle due configurazioni.
I vantaggi operativi della soluzione HOLLOBLAST
- Copertura dell’intera circonferenza: il getto radiale interessa il perimetro interno durante il passaggio longitudinale.
- Centraggio dedicato: collari e carrello contribuiscono a mantenere più regolare la distanza dalla parete.
- Nessuna rotazione del tubo durante il passaggio: un vantaggio concreto quando il pezzo è pesante, lungo o difficile da movimentare.
- Maggiore ripetibilità: definendo abrasivo, pressione, velocità e numero di passaggi, la lavorazione diventa più controllabile.
- Preparazione più omogenea: una superficie coerente offre condizioni di partenza migliori per primer e rivestimenti protettivi.
- Minori correzioni manuali: non è necessario dirigere separatamente il getto sui diversi settori della circonferenza.
Questi benefici non dipendono soltanto dall’accessorio. La qualità finale nasce dall’insieme formato da sabbiatrice, compressore, aria asciutta, abrasivo, centraggio, movimentazione e controllo del risultato.
Settori e applicazioni
I sistemi possono essere valutati per la preparazione interna di tubazioni metalliche prima di verniciatura o protezione anticorrosiva, per la rimozione di ossidazioni e calamina, per il ricondizionamento di manicotti e componenti cilindrici e per lavorazioni eseguite da carpenterie, officine meccaniche e aziende di manutenzione industriale.
Altri ambiti plausibili comprendono costruzione di impianti, metalmeccanica, energia, infrastrutture e applicazioni navali, sempre dopo avere verificato geometria, residui presenti e specifiche del processo. I dispositivi sono destinati soprattutto a tratti rettilinei e regolari. Curve strette, gomiti, flange interne, variazioni di sezione o cordoni di saldatura sporgenti possono impedire il passaggio.
Come preparare correttamente la lavorazione
Prima dell’avvio è opportuno:
- misurare il diametro interno in più punti;
- individuare ovalizzazioni, depositi, saldature e restringimenti;
- scegliere e provare il sistema di centraggio;
- verificare compatibilità di sabbiatrice, tubo abrasivo e portaugello;
- dimensionare compressore e linea sulle condizioni operative reali;
- scegliere abrasivo e granulometria in funzione del materiale e del profilo richiesto;
- utilizzare aria pulita e asciutta;
- effettuare una prova su un tratto campione;
- definire una velocità di movimento regolare;
- controllare grado di rimozione e rugosità prima del ciclo protettivo.
L’accessorio non integra automaticamente il recupero dell’abrasivo o l’aspirazione delle polveri. La lavorazione deve svolgersi in un’area idonea, con contenimento dei materiali espulsi dalle estremità, dispositivi di protezione e procedure coerenti con la valutazione dei rischi. Le tubazioni usate devono essere isolate, depressurizzate e verificate come prive di sostanze infiammabili, esplosive, tossiche o incompatibili con la sabbiatura.
Errori da evitare
Il primo errore è scegliere il modello in base al solo diametro nominale. È altrettanto rischioso ignorare curve, ostacoli o riduzioni di sezione, utilizzare abrasivo umido o non compatibile, lavorare con un compressore sottodimensionato o procedere senza una prova preliminare.
Anche un getto a 360° può produrre risultati irregolari se l’accessorio è disassato o si muove con velocità variabile. Infine, trascurare l’usura di ugello e cono di deviazione modifica il fabbisogno d’aria e l’azione del getto.
Registrare i parametri efficaci permette di ripetere la lavorazione con maggiore coerenza.
Due esempi applicativi
Piccole tubazioni rettilinee
Un’officina deve rimuovere ossidazione interna da tubi metallici con passaggio effettivo di 32 mm prima di un ciclo protettivo. Dopo avere verificato rettilineità e assenza di ostacoli, configura il modello MINI con il collare da 31,5 mm, controlla la disponibilità della portata d’aria e valida abrasivo e velocità su un campione. Il parametro decisivo non è soltanto la rimozione visibile, ma la regolarità del risultato lungo l’intero perimetro.
Tubazione di diametro maggiore
Un’azienda deve preparare un tratto rettilineo con diametro interno di 200 mm. Il modello MAX viene regolato mediante il carrello centratore e provato a impianto fermo lungo il passaggio. La lavorazione avviene richiamando il gruppo a velocità controllata, senza ruotare la tubazione. Dopo il primo passaggio si verificano rimozione e profilo prima di confermare i parametri per i pezzi successivi.
Perché richiedere una verifica tecnica a FEVI
La sabbiatura interna dei tubi non si risolve scegliendo un accessorio isolato. FEVI parte dall’ascolto dell’esigenza, analizza tubo, residuo, risultato richiesto e impianto disponibile, quindi verifica la configurazione più adatta. Questo approccio permette di affrontare in anticipo portata d’aria, abrasivo, collegamenti, centraggio, movimentazione e gestione della zona di lavoro.
Fornire diametro interno, lunghezza, materiale, geometria, contaminazione e fotografie consente di rendere la valutazione più rapida e concreta. Per diametri non compresi nelle due configurazioni standard o per tubi con curve e ostacoli, la verifica preventiva è indispensabile.
Domande frequenti sulla sabbiatura interna dei tubi
Che cos’è la sabbiatura interna dei tubi?
È una lavorazione abrasiva eseguita sulle pareti interne di una tubazione per rimuovere ruggine, ossidazioni, calamina, residui o vecchi rivestimenti e, quando richiesto, creare un profilo adatto a un successivo ciclo protettivo. Un accessorio specifico devia il getto verso la parete interna e viene spostato lungo l’asse del tubo a velocità controllata.
Come si può sabbiare uniformemente l’interno di una tubazione?
È necessario distribuire il getto sull’intera circonferenza, mantenere il dispositivo centrato e controllare la velocità di avanzamento o richiamo. L’uniformità dipende anche da pressione, abrasivo, portata d’aria, usura dei componenti e condizioni iniziali. Una prova preliminare e il controllo finale restano indispensabili.
Qual è la differenza tra HOLLOBLAST MINI e HOLLOBLAST MAX?
HOLLOBLAST MINI lavora nei diametri interni da 19 a 50 mm, utilizza un ugello da 6 mm e collari dedicati. HOLLOBLAST MAX è dedicato ai diametri da 130 a 300 mm e impiega un cono invertito con carrello centratore regolabile.
Come si sceglie il modello in base al diametro interno?
Occorre misurare il passaggio interno reale in più punti, considerando depositi, ovalizzazioni, saldature e restringimenti. Il modello MINI copre 19–50 mm e il MAX 130–300 mm. Per diametri intermedi o geometrie particolari non bisogna forzare una configurazione standard: è necessaria una valutazione FEVI.
Il getto abrasivo raggiunge tutta la circonferenza del tubo?
Sì, i due dispositivi distribuiscono la miscela aria-abrasivo radialmente a 360°. Questo consente di interessare l’intero perimetro durante il movimento longitudinale. La copertura a 360° favorisce l’uniformità, ma il risultato finale dipende anche da centraggio, velocità, pressione, abrasivo e stato di usura dell’ugello.
Quali residui possono essere rimossi?
Su tubazioni metalliche è possibile intervenire su ruggine, ossidazioni, calamina, residui aderenti e rivestimenti deteriorati. Il grado di rimozione dipende da spessore e adesione del materiale, tipo e granulometria dell’abrasivo, pressione disponibile e velocità di passaggio. Il risultato deve essere verificato rispetto alla specifica del ciclo successivo.
Quale abrasivo bisogna utilizzare?
Non esiste un abrasivo valido per ogni applicazione. La scelta dipende dal materiale del tubo, dal residuo da rimuovere, dal profilo di ancoraggio richiesto e dalla compatibilità con ugello e sistema di deviazione. L’abrasivo deve essere asciutto e avere una granulometria adeguata; FEVI può verificarne l’idoneità prima dell’impiego.
Quali caratteristiche deve avere il compressore?
Per il modello MINI è indicato un consumo di 2,26 m³/min con ugello nuovo da 6 mm. Per il modello MAX la portata dipende dalla configurazione effettiva. In entrambi i casi bisogna considerare pressione reale al punto di lavoro, perdite della linea, continuità di erogazione, qualità dell’aria e aumento del consumo dovuto all’usura.
I sistemi possono lavorare nei tubi curvi?
Sono pensati principalmente per tratti rettilinei e con sezione regolare. Curve, gomiti, flange, saldature sporgenti, cambi di diametro e ostacoli possono impedire l’avanzamento o compromettere il centraggio. Prima della lavorazione occorre controllare la geometria e provare lo scorrimento dell’accessorio a impianto fermo.
Recuperano automaticamente abrasivo e polveri?
No. Gli accessori distribuiscono il getto all’interno del tubo, ma non integrano automaticamente aspirazione o recupero. Il contenimento, l’eventuale aspirazione e la raccolta dell’abrasivo devono essere progettati in funzione della tubazione e dell’area di lavoro, con adeguate protezioni per l’operatore.
Approfondimenti finali: trasformare la prova in un metodo ripetibile
Per le lavorazioni ricorrenti è utile creare una scheda di processo. La scheda può registrare diametro reale, abrasivo, pressione, velocità di movimento, numero di passaggi, condizioni dell’ugello e risultato misurato. Fotografare lo stato iniziale e finale aiuta a confrontare i pezzi e a individuare eventuali variazioni.
È inoltre consigliabile verificare il risultato in più punti e lungo l’intera circonferenza, senza limitarsi alle estremità facilmente visibili. Quando il tubo deve ricevere un rivestimento, il controllo deve essere coerente con le specifiche del ciclo protettivo e con i tempi previsti tra preparazione e applicazione.
Richiedi a FEVI la configurazione per la tua tubazione
Per valutare la soluzione più adatta, comunica a FEVI il diametro interno effettivo, la lunghezza e il materiale del tubo, la presenza di curve o ostacoli, il residuo o rivestimento da rimuovere e il risultato finale richiesto. Indica inoltre sabbiatrice e compressore già disponibili: questi dati permettono di verificare modello, abrasivo, portata d’aria, collegamenti e modalità di movimentazione prima della lavorazione.